नेपाली
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
इस्पात संरचना उत्पादन प्रविधिको विश्लेषण
Ⅰ अवलोकन
इस्पात संरचना निर्माणडिजाइन रेखाचित्रहरूलाई भौतिक संरचनात्मक अवयवहरूमा रूपान्तरण गर्ने प्रक्रिया हो। यसको मूल भनेको फ्याक्ट्री उत्पादन प्रक्रियाहरू मार्फत डिजाइन आवश्यकताहरूको अनुपालनमा योग्य इस्पात संरचनात्मक सदस्यहरूमा इस्पात सामग्रीहरू प्रशोधन गर्नु हो, जबकि स्टिलको सेक्शनल गुणहरूलाई मूल रूपमा अपरिवर्तित राख्दै।
इस्पात संरचनाहरूको उत्पादन प्रविधि सामान्यतया मेकानिकल निर्माणको जस्तै छ। यद्यपि, स्टील संरचना उत्पादनहरू अन्ततः निर्माण साइटहरूमा भेला हुन्छन्, यसको प्रक्रियाहरूले सटीक नियन्त्रण र विरूपण रोकथाममा बढी जोड दिन्छ।
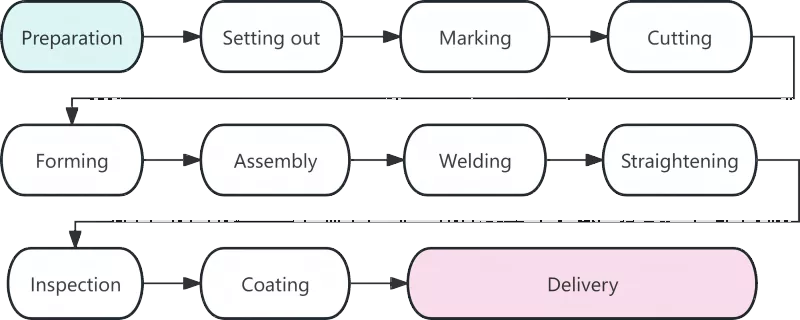
Ⅱ। इस्पात संरचना उत्पादन को प्रक्रिया प्रवाह चार्ट
Ⅲ। प्रत्येक कार्य प्रक्रियाको विस्तृत विश्लेषण
|
प्रक्रिया |
विवरण |
|
सामाग्री तयारी |
सामग्रीको तयारीले स्टिल संरचना निर्माणको सुरुवातलाई चिन्ह लगाउँछ, र यसको गुणस्तरले त्यसपछिका सबै कार्य प्रक्रियाहरूलाई सीधा असर गर्छ। यस चरणमा मुख्य कार्यहरूमा सामग्री स्वीकृति, सीधा र सतह सफाई समावेश छ। स्टिल सामग्रीहरू कारखानामा आइपुगेपछि, तिनीहरूको सामग्री प्रमाणपत्रहरू वास्तविक उत्पादनहरू विरुद्ध जाँच गरिनेछ। रासायनिक संरचना र मेकानिकल गुणहरूमा पुन: निरीक्षण मुख्य संरचनात्मक घटकहरूमा प्रयोग हुने स्टीलहरूको लागि सञ्चालन गरिनेछ। ढुवानीको क्रममा विकृत स्टिलहरू रोलर स्ट्रेटनर वा हाइड्रोलिक ज्याकिङ मेसिनहरू प्रयोग गरेर सीधा गरिनु पर्छ। अनुभवले देखाउँछ कि लगभग 80% आयामी त्रुटिहरू ब्ल्याङ्किङमा अप्रत्यक्ष कच्चा मालबाट उत्पन्न हुन्छ। |
|
लफ्टिङ |
स्टिल संरचना निर्माणमा सटीक नियन्त्रणको लागि लोफ्टिङ पहिलो महत्वपूर्ण चरण हो। समर्पित प्लेटफर्महरू वा लेआउट तालिकाहरूमा, प्राविधिकहरूले भागहरूको आकारहरू परिभाषित गर्न डिजाइन रेखाचित्रहरू अनुसार १:१ को अनुपातमा पूर्ण-स्केल कम्पोनेन्ट जोडहरू र रूपरेखाहरू कोर्छन्। रेखाचित्र आयामहरू प्रमाणीकरणको अतिरिक्त, वेल्डिङ संकुचन भत्ता सान्दर्भिक प्रक्रियाहरू द्वारा आवश्यक रूपमा आरक्षित गरिनेछ। सामान्यतया, प्रत्येक बट वेल्डको लागि 1 देखि 1.5 मिलिमिटरको भत्ता छुट्याइनेछ। |
|
चिन्ह लगाउँदै |
स्क्राइबिङको रूपमा पनि चिनिन्छ, मार्किङले प्वाल पोजिसनहरू चिन्ह लगाउन टेम्प्लेटहरू प्रयोग गर्ने प्रक्रियालाई बुझाउँछ र स्टील प्लेटहरू र खण्डहरूमा कम्पोनेन्ट रूपरेखाहरूको लागि मेसिन लाइनहरू। सामग्रीको उपयोग दर अधिकतम बनाउन "ठूलो भाग पहिले, सानो भाग पछि" को सिद्धान्त पालना गरिन्छ। अनुकूलित लेआउट मार्फत, समग्र सामग्री उपयोग दर 85% भन्दा बढी पुग्न सक्छ, र यो नेस्टिङ अनुकूलन पछि 92% भन्दा बढी हुन सक्छ। |
|
काट्दै |
काटन भनेको कच्चा माललाई चिन्हित रेखाहरूमा अलग-अलग भागहरूमा विभाजन गर्ने प्रक्रिया हो। मुख्यधारा काट्ने विधिहरूमा ग्यास काट्ने, प्लाज्मा काट्ने र लेजर काट्ने समावेश छ। संख्यात्मक नियन्त्रण काट्ने प्रविधिको व्यापक अनुप्रयोगले इस्पात संरचना निर्माणको परिशुद्धता र दक्षतामा सुधार गरेको छ। केही कट सतहहरू माध्यमिक किनारा प्रशोधन बिना प्रत्यक्ष वेल्डिंगको लागि योग्य छन्। |
|
गठन |
गैर-रैखिक कम्पोनेन्टहरू जस्तै घुमाउरो बीमहरू र बेन्ट पाइपहरू चिसो झुकाउने वा तातो झुकाव मार्फत आकार दिइनुपर्छ। कोल्ड बेन्डिङ कोठाको तापक्रममा गरिन्छ र सामान्य घुमाउरो कम्पोनेन्टहरूमा लागू हुन्छ। तातो झुकाउनको लागि, झुक्नु अघि स्टिलहरू 900-1100 डिग्री सेल्सियसमा तताइन्छ, जुन बाक्लो प्लेटहरू वा सानो झुकाउने त्रिज्या भएका घटकहरूको लागि अपनाइन्छ। |
|
सभा |
एसेम्ब्ली भनेको रेखाचित्रद्वारा आवश्यक पर्ने प्रशोधित भागहरू संयोजन गर्नु र तिनीहरूलाई ट्याक वेल्डिङद्वारा अस्थायी रूपमा मिलाउनु हो। मानक एसेम्बली प्रक्रिया निम्नानुसार छ: फ्ल्यान्ज प्लेटहरूको स्प्लाइस सिमहरू पीस्नुहोस् → वेब प्लेटहरूमा burrs हटाउनुहोस् → एक एसेम्बली मेसिनको साथ सटीक स्थिति प्राप्त गर्नुहोस् → एकल-पक्षीय टी-सेक्शन स्टिलको पूर्ण एसेम्ब्ली → एसेम्बली फ्लिप गर्नुहोस् र समग्र गठन समाप्त गर्नुहोस्। |
|
वेल्डिङ |
उच्च प्राविधिक आवश्यकताहरू र कडा गुणस्तर नियन्त्रणको साथ इस्पात संरचना निर्माणमा वेल्डिङ मुख्य प्रक्रिया हो। सामान्यतया प्रयोग गरिने वेल्डिङ विधिहरूमा स्वचालित जलमग्न आर्क वेल्डिङ, CO₂ ग्यास शील्डेड वेल्डिङ र शील्डेड मेटल आर्क वेल्डिङ समावेश छन्। |
|
सीधा गर्दै |
वेल्डिङको समयमा उत्पन्न हुने थर्मल तनावले कम्पोनेन्ट विरूपण निम्त्याउँछ, जुन मूल ज्यामितीय आकारलाई पुनर्स्थापित गर्न सीधा गरेर हटाइनेछ। सामान्य सीधा गर्ने विधिहरूमा मेकानिकल स्ट्रेटनिङ, फ्लेम स्ट्रेटनिङ र कम्बाइन्ड स्ट्रेटनिङ समावेश छ। एउटै स्थितिमा तताउने कार्य तीन पटक भन्दा बढी सञ्चालन गर्नु हुँदैन, र अधिक तताउने कडा रूपमा निषेध गरिएको छ। |
|
निरीक्षण |
सम्पूर्ण निर्माण प्रक्रिया मार्फत चलिरहेको, निरीक्षणले उत्पादनको गुणस्तरको लागि प्रमुख ग्यारेन्टीको रूपमा कार्य गर्दछ। चरणबद्ध निरीक्षणले मुख्यतया कच्चा माल निरीक्षण, इन-प्रक्रिया निरीक्षण र पोस्ट-वेल्डिंग निरीक्षण समावेश गर्दछ। वेल्ड भित्र क्र्याक र अपूर्ण फ्युजन जस्ता घातक दोषहरूलाई अनुमति छैन। |
|
कोटिंग |
कोटिंगले इस्पात संरचनाहरूको लागि एन्टी-जंग र आगो सुरक्षा प्रदान गर्दछ। मानक कोटिंग प्रणालीमा तीन तहहरू हुन्छन्: जस्ता-समृद्ध इपक्सी प्राइमर, इपोक्सी माइकेसियस आइरन मध्यवर्ती कोट, र पोलीयुरेथेन वा फ्लोरोकार्बन शीर्षकोट। आगो प्रतिरोधी कोटिंग धेरै पातलो कोटहरूमा लागू गर्नुपर्छ। कोटिंग सञ्चालनको लागि परिवेशको तापमान 5 डिग्री सेल्सियस भन्दा कम हुनु हुँदैन, सापेक्षिक आर्द्रता 85% भन्दा बढी हुँदैन, र स्टिलको सतहको तापक्रम ओस बिन्दु भन्दा कम्तिमा 3 डिग्री सेल्सियस बढी हुनुपर्छ। |
|
कारखानाबाट वितरण |
वितरण इस्पात संरचना निर्माण को अन्तिम चरण हो। अन्तिम निरीक्षण पास गर्ने कम्पोनेन्टहरूलाई अद्वितीय क्रम संख्या र अंकहरू तोकाइनेछ। कम्पोनेन्टहरू स्थापना अनुक्रम अनुसार समूहहरूमा बन्डल गरिनेछ। कोटिंग स्क्र्याचहरू रोक्नको लागि कम्पोनेन्टहरू बीच काठको ब्लकहरू वा रबरको गास्केटहरू राखिनेछ। |
IV। आधुनिक इस्पात संरचना निर्माण प्रविधिको विकास प्रवृत्ति
आधुनिक इस्पात संरचनाउत्पादन परिशुद्धता र दक्षता सुधार गर्न बढ्दो बौद्धिक र यान्त्रिकीकृत छ। संख्यात्मक नियन्त्रण प्रविधि, स्वचालित वेल्डिंग, BIM अनुप्रयोग र पूर्व-विधानसभाको लागि भर्चुअल सिमुलेशनले उद्योगको भविष्यको विकास प्रवृतिहरूलाई प्रतिनिधित्व गर्दछ।
स्टिल संरचना उत्पादन एक पूर्ण प्रणाली हो जसमा नजिकबाट जडान गरिएका प्रक्रियाहरू, उच्च परिशुद्धता आवश्यकताहरू र कडा गुणस्तर नियन्त्रण हुन्छ। लेआउट देखि कोटिंग सम्म प्रत्येक प्रक्रिया सीधा समाप्त उत्पादन को गुणवत्ता मा असर गर्छ। बुद्धिमानी प्रविधिहरूको व्यापक प्रयोगको साथ, उत्पादनको गुणस्तरमा थप सुधारको लागि स्टील संरचनाहरूको लागि कडा मापदण्डहरू अपनाइनेछ।
सम्बन्धित समाचार
- इस्पात फ्रेम घोडा स्थिर निर्माणको लागि उपयुक्त आकार कसरी चयन गर्ने?
- साइटमा स्टिल स्ट्रक्चर असेंबली + इन्टिग्रल होइस्टिङ कन्स्ट्रक्शन वर्कफ्लो + मुख्य विचारहरू
- किन आधुनिक जीवनको लागि डबल लेयर प्रिफ्याब स्टील फ्रेम हाउस निर्माण छनौट गर्नुहोस्?
- स्टिल संरचना कारखाना भवनहरूको डिजाइन र निर्माणका लागि नौ मुख्य बुँदाहरू
- कसरी स्टील संरचना चिकन शेड निर्माण पोल्ट्री फार्म को व्यवस्थापन सुधार गर्न सक्छ?
- "लोकोमोटिभ-शैली" औद्योगिक भवनहरू: 3-तले कार्यालय स्टिल वा कंक्रीट हुनुपर्छ?
मलाई एउटा सन्देश छोड्नुहोस्