नेपाली
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE स्टील संरचनाको बक्स स्तम्भ प्रशोधन प्रवाह र ईन्जिनियरिङ् आवेदन उपलब्धिहरू
I. सामान्य लेआउट रेखाचित्र

Ⅱ। मुख्य प्रक्रिया
|
चरण 1 स्टील प्लेट सतह पूर्व उपचार |
स्टिल प्लेट खाली गर्नु अघि डिजाइन वा प्रक्रिया आवश्यकताहरु अनुसार सञ्चालन। |
|
|
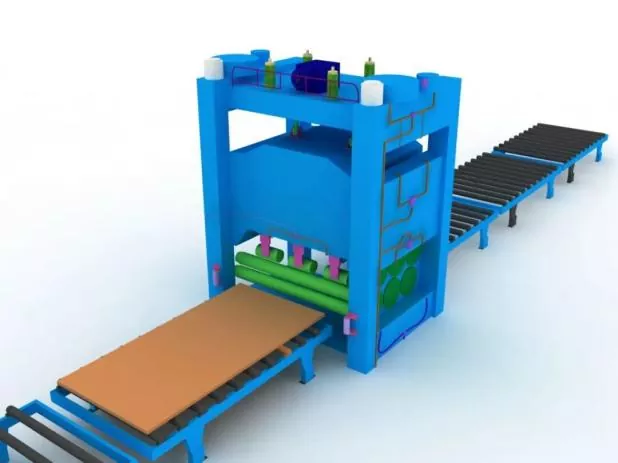
चरण २ स्टील प्लेट सीधा गर्ने |
स्टिल प्लेट प्रिट्रीटमेन्ट पछि ब्ल्याङ्किङ शुद्धता सुनिश्चित गर्न र स्टिल प्लेटको आन्तरिक अवशिष्ट तनावलाई कम गर्नको लागि समग्र सीधा गरिनेछ। |
|
|
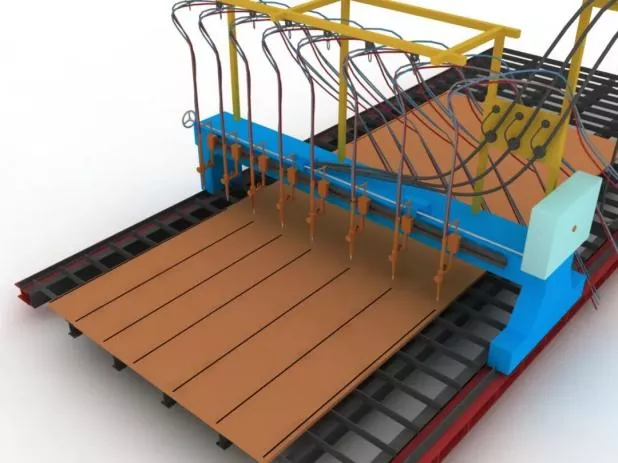
चरण 3 भागहरू काट्ने र खाली गर्ने |
काट्नु अघि, काट्ने मेसिन समायोजन गर्नुहोस्, नोजल मोडेल पुष्टि गर्नुहोस्, र हावाको चापको स्थिरता जाँच गर्नुहोस्। |
|
|
काट्ने क्रममा, पहिले स्टिल प्लेटको काट्ने सिमलाई पहिले नै तताउनुहोस्, र काट्ने गतिलाई कडाइका साथ नियन्त्रण गर्नुहोस्। |
||
|
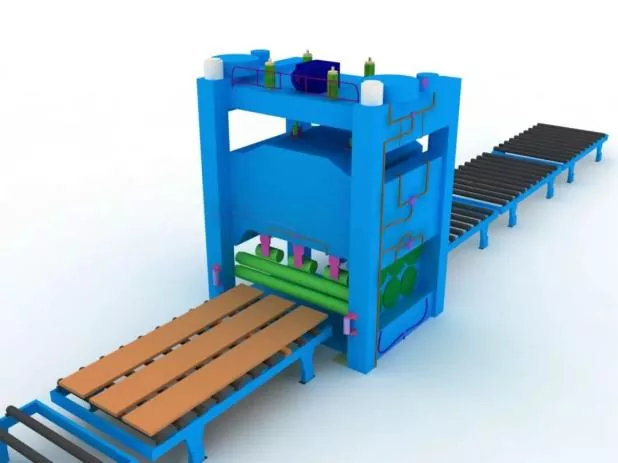
चरण 4 भागहरूको माध्यमिक सीधा |
एसेम्बली शुद्धता सुनिश्चित गर्न र स्टील प्लेटहरूको आन्तरिक अवशिष्ट तनाव कम गर्न स्टिल प्लेट ब्ल्याङ्किङ पछि प्रदर्शन। |
|
|
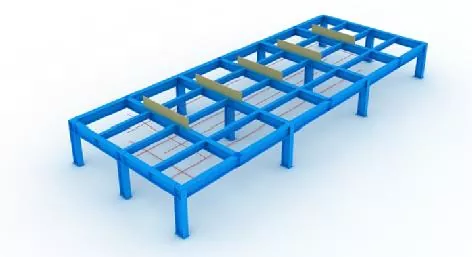
चरण 5 जिग्स र लेआउट लाइनहरूको सेटिङ |
एसेम्बली अघि, लेआउट लाइनहरू र जिगहरू पहिले सेट गर्नुपर्छ। |
|
|
जिग स्थापनाको समयमा, शीर्ष खोल्ने तेर्सो स्तर सुनिश्चित गरिनु पर्छ, र पर्याप्त कठोरता र बल ग्यारेन्टी गरिनेछ। |
||
|
सबै जिगहरू र लेआउट लाइनहरू तोकिएका कर्मचारीहरूद्वारा निरीक्षण र अनुमोदन गरेपछि मात्र प्रयोगमा राख्न सकिन्छ। |
||
|
चरण 6 तल्लो प्यानल स्थिति निर्धारण |
प्लम्ब बब र लेआउट लाइनहरू द्वारा सटीक रूपमा स्थित। |
|
|
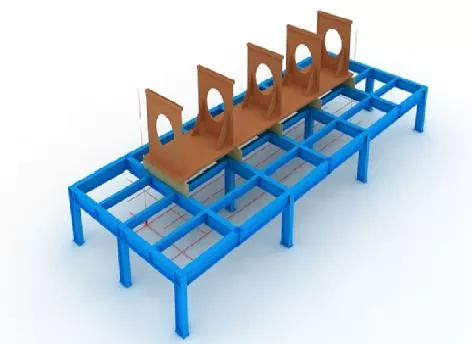
चरण 7 डायाफ्राम असेंबली |
डायाफ्रामको एसेम्बल गर्नु अघि, तल्लो प्यानलमा पोजिसनिङ लाइनहरू चिन्ह लगाउनुहोस्, र ग्राइन्डिङ ह्वीलको साथ लाइनहरूको दुवै छेउमा फ्लोटिंग रस्ट हटाउनुहोस्। |
|
|
डायाफ्रामहरू खडा भएपछि, तिनीहरूलाई ट्याक वेल्डिङद्वारा ठीक गर्नुहोस्। |
||
|
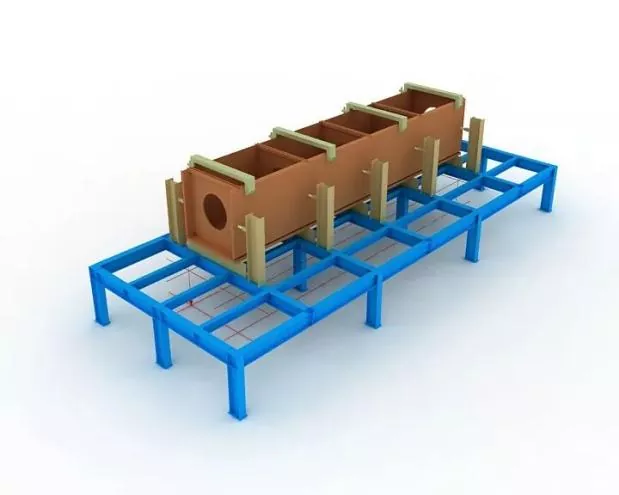
चरण 8 वेब असेम्बली |
वेब जम्मा भइसकेपछि र योग्य भएपछि, यसलाई ज्याकको साथ डायाफ्रामको विरुद्धमा कडा रूपमा ज्याक गर्नुहोस्, त्यसपछि ट्याक वेल्डिङद्वारा यसलाई ठीक गर्नुहोस्।
|
|
|
चरण 9 माथिल्लो प्यानल विधानसभा |
प्लम्ब बबको साथ माथिल्लो प्यानलको सटीक स्थिति पूरा गर्नुहोस्, त्यसपछि ट्याक वेल्डिङद्वारा ठीक गर्नुहोस्। |
|
|
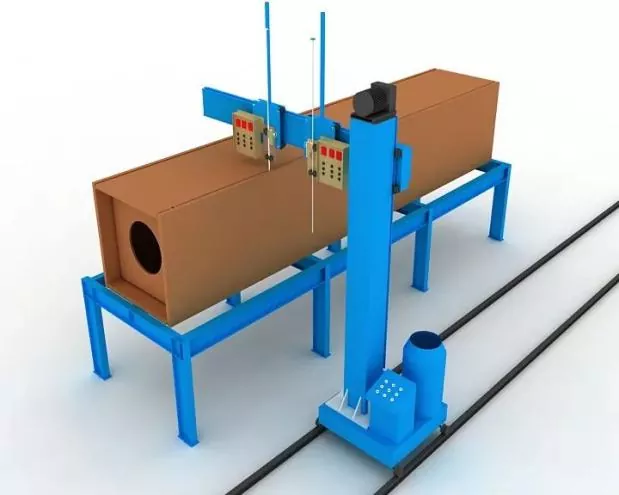
चरण 10 डायाफ्राम इलेक्ट्रोस्लाग वेल्डिङ |
एकल-पक्षीय इलेक्ट्रोस्लाग वेल्डिंग डायाफ्रामहरूको लागि अपनाइन्छ। |
|
|
चाप सुरु गर्न र निभाउनका लागि कपर आस्तीनहरू वेल्डिङको समयमा इलेक्ट्रोस्लाग वेल्डिङ प्वालहरूको माथिल्लो र तल्लो खुल्लामा स्थापना गर्नुपर्छ। |
||
|
वेल्डिङको करेन्ट र भोल्टेजलाई वेल्डिङ प्रक्रिया भरि कडाइका साथ नियन्त्रण गरिनेछ, र वेबमा इलेक्ट्रोस्लाग वेल्डिङ क्षेत्रको रंग परिवर्तन अवलोकन गर्न ध्यान दिइनेछ। |
||
|
चरण 11 समग्र निरीक्षण |
निरीक्षणको क्रममा, कम्पोनेन्ट लम्बाइ, विकर्ण आयामहरू र अन्तिम खण्ड आयामहरूले डिजाइन र विशिष्टता आवश्यकताहरू पूरा गर्छन् कि छैनन् भनेर जाँच गर्नमा ध्यान केन्द्रित गर्नुहोस्, र सहिष्णुता नभएका सबै भागहरू सच्याउनुहोस्। |
|
|
चरण 12 मिलिङ अन्त्य गर्नुहोस् |
विधानसभा र वेल्डिंग पछि अन्तिम अनुहार मिल। |
|
|
सदस्यहरूको स्तर र अन्तिम अनुहार र मिलिङ कटर बीच समानान्तरता ग्यारेन्टी गर्नुहोस्। |
||
|
चरण 13 बालुवा ब्लास्टिङ र रस्ट हटाउने |
वेल्डिंग पछि आवश्यक अनुसार बालुवा ब्लास्टिङद्वारा खिया हटाउने, त्यसपछि कोटिंग निर्माणमा स्थानान्तरण गर्नुहोस्। |
|


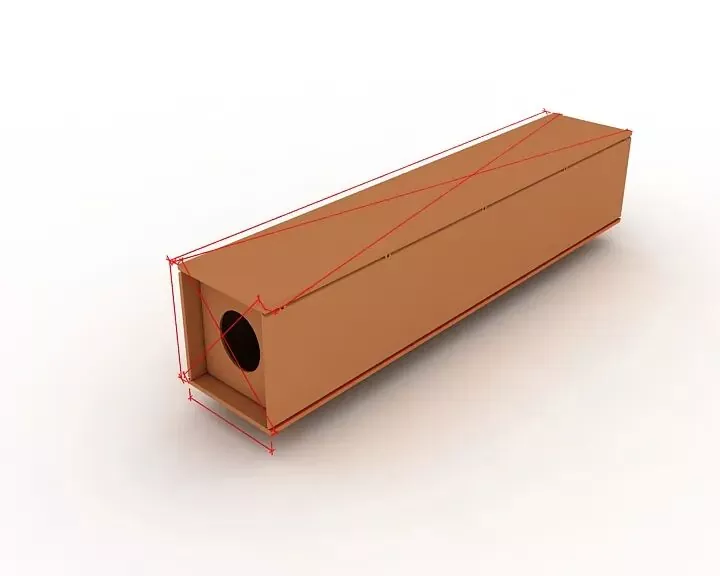
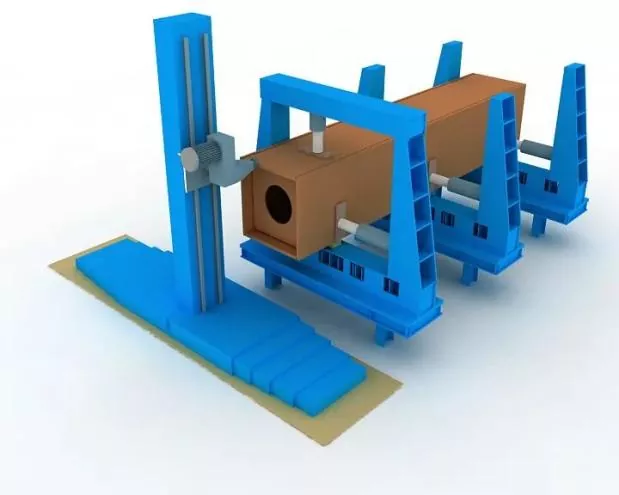
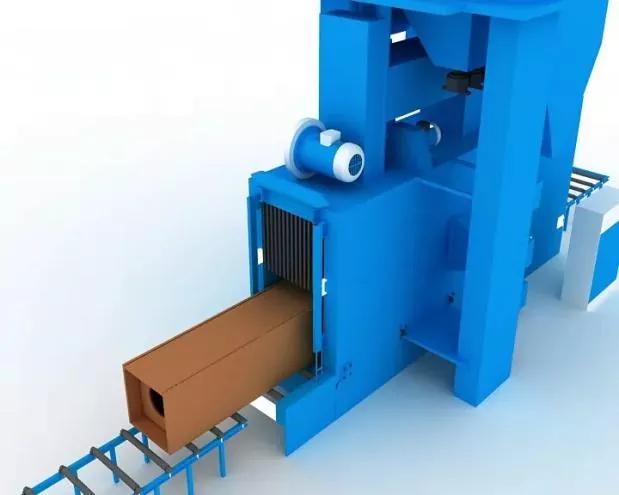
Ⅲ। विधानसभा, स्थिति र वेल्डिंग को लागी निर्दिष्टीकरण
|
विधानसभा शुद्धता |
सभा को समयमा: ● वेल्डिङको विकृति नियन्त्रण गर्न उपयुक्त अवरोधहरू अपनाइनेछ। ● वेल्डिङ संकुचन भत्ता र उचित उल्टो विकृति कम्पोनेन्ट आयामहरू नियन्त्रण गर्न र सही आकार सुनिश्चित गर्न आरक्षित गरिनेछ। |
|
वेल्डेड जडानहरूको निर्माण र संयोजनको लागि अनुमतियोग्य विचलनहरू, साथै संरचनात्मक घटकहरूको आयामी सहिष्णुताहरूले स्टिल संरचनाहरूको निर्माण गुणस्तर (GB 50205) को स्वीकृतिको लागि कोडको आवश्यकताहरूको पालना गर्नेछ। |
|
|
विधानसभा स्थिति वेल्डिंग |
यसलाई अर्ध-स्वचालित ठोस तार ग्यास मेटल आर्क वेल्डिङ (GMAW) द्वारा कार्यान्वयन गरिनेछ। |
|
वेल्डर |
एसेम्बली ट्याक वेल्डिङमा संलग्न वेल्डरहरूले भवन स्टिल स्ट्रक्चर्स (JGJ81) को वेल्डिङका लागि प्राविधिक विशिष्टतामा तोकिएका योग्यता प्रमाणपत्रहरू धारण गर्नुपर्छ। |
|
ट्याक वेल्ड्स को स्थिति |
ट्याक वेल्डको स्थिति: ट्याक वेल्डहरूले औपचारिक वेल्डहरूको सुरु र अन्त्यबाट जोगिनु पर्छ, र कुना, किनारा, छेउ र संरचनात्मक बल र कारीगरी दोषहरूको जोखिममा रहेका अन्य महत्वपूर्ण क्षेत्रहरूमा राख्नु हुँदैन। |
|
टी-जोइन्टहरूका लागि, ट्याक वेल्डिङ: दुवै छेउमा सममित रूपमा चलाइनेछ; यस बीचमा, नाली भित्र ट्याक वेल्डिंग सम्भव भएसम्म बेवास्ता गर्नुपर्छ। पूर्ण प्रवेश ग्रोभ वेल्डिंगको लागि: ब्याक गगिङको लागि ट्याक वेल्डिङ ग्रूभमा गरिन्छ, जस्तै, ब्याक गगिङ। |
|
|
वेल्डिङ ब्याकिङ प्लेटहरूको एसेम्बली र वेल्डिङ स्थितिहरू साथै रन-अन र रन-अफ प्लेटहरूले सान्दर्भिक मापदण्डहरूको पालना गर्नुपर्छ। |
|
|
वेल्डिङ सामाग्री |
एसेम्बली र ट्याक वेल्डिङका लागि प्रयोग हुने वेल्डिङ सामग्री औपचारिक वेल्डिङका लागि प्रयोग हुने वेल्डिङ सामग्रीसँग मिल्दोजुल्दो हुनुपर्छ, अर्थात् आधिकारिक वेल्डिङमा जस्तै वेल्डिङ सामग्रीहरू अपनाइनेछ। |
|
उच्च-शक्तिको इस्पात र कम-शक्तिको इस्पात बीचको वेल्डिङको लागि, वेल्डिङ सामग्रीहरू कम-शक्तिको इस्पात ग्रेड अनुसार चयन गरिनेछ। |
सम्बन्धित समाचार
- Eihe स्टील संरचनाबाट राष्ट्रिय दिवसको शुभकामना
- सफल पहिलो उत्थान! एशिया प्यासिफिक मोरक्को परियोजना Eihe स्टील द्वारा संचालित
- योग्यता नवीकरण स्वीकृत! Eihe लगातार ग्लोबल मार्केट फुटप्रिन्ट विस्तार गर्दछ
- एयरपोर्ट र स्टेशनहरूको लागि EHSS स्टील संरचना डेलिभरी
- विश्वव्यापी विकासमा फोकस: शेन्डोङ स्टिल संरचना उद्योग संघले औद्योगिक अन्तर्राष्ट्रियकरणमा अनुभव आदानप्रदान सम्मेलन सफलतापूर्वक आयोजना गर्यो
- EHSS ले पूर्ण सफलताका साथ क्विङदाओमा 8 औं शान्डोङ स्टिल स्ट्रक्चर उच्च-गुणस्तर विकास फोरम र 2026 SSSIA वार्षिक सम्मेलनको मात्रै आयोजना गर्यो।
मलाई एउटा सन्देश छोड्नुहोस्